
三大产品系列:材料 · 部件 · 驱动器
从镍钛合金丝、带、管、棒、板等基础材料,到按图加工的精密部件,再到以 Titanmuscle 驱动丝为核心的 SMA 智能驱动器——同一条产业链上,三个层级的产品由我们自己完成。
按能力层级划分的三个系列
材料解决「用什么」,部件解决「做成什么形状」,驱动器解决「怎么动」。后一层建在前一层之上,不是并行产品线。


用一根镍钛丝,换掉一只电磁线圈
静音 · 无磁 · 三位三通以一替二
面向智能座舱气动舒适系统、按摩器械与医疗气路的低压微型气阀。以镍钛驱动丝(SMA wire)替代电磁线圈,消除衔铁撞击与 PWM 嗡鸣,天然无 EMC 干扰;三位三通以一替二,并可内置压力传感器。
功能验证完成 · 首批产品下线中 · 开放联合开发与送样测试
三位三通以一替二
系统级降本
传统方案要做三位三通,需要叠两只两位三通,再加一组管路接头和一个装配工位。单只 SMA 三位三通即可完成充气 / 保气 / 排气三态,省下的是整套气路与装配环节,而不只是单个零件的差价。
静音运行
无衔铁撞击 · 无 PWM 嗡鸣
电磁阀的噪声来自衔铁撞击与 PWM 调制下的线圈嗡鸣,在电动车静舱环境中会被明显放大。SMA 阀没有撞击部件,也没有线圈,这两个噪声源从原理上就不存在。
无 EMC / 无磁干扰
不需续流与浪涌抑制
SMA 靠电阻加热驱动,没有线圈也就没有反向电动势,不需要续流二极管与浪涌抑制电路。对座椅内越来越密集的压力、体压与心率传感器更友好。
零静态保持功耗
断电即保持
电磁阀要维持在开或闭的状态,就得持续通电、持续发热;SMA 阀断电即保持。而座椅气袋 95% 以上的时间处在「保持」状态——这是最契合座舱场景的一项特性。
支撑三大系列的 7 道自有工序
7 道核心工序分布在两个自有厂区:河南负责真空熔炼与粗拉,深圳负责 1.0 mm 以下的精加工、热处理定型与表面处理,批号随料流转不断链;激光切割等少数工序外协,并在报价与工艺说明中写明。
真空熔炼
合金成分配比精准调控,真空环境下熔炼铸锭。
拉丝成型
多道次精密拉拔,丝径逐级收敛至目标尺寸。
变径磨削
无心磨削控制直径与锥度,兼顾尺寸与表面质量。
绕簧成形
记忆合金弹簧与支撑结构成形,保障一致回弹。
热处理定型
固溶时效与定型处理,Af 相变温度精准调控。
表面处理
电解抛光、钝化与清洁处理,提升耐蚀与洁净度。
金属冲压
板材冲压成型,批量件尺寸稳定性良好。
工序实拍素材分辨率不足,暂以彩色色块占位,高清图补齐后替换。
匹配项目各阶段的供应方式
同一个需求,在项目不同阶段的关注点并不相同。我们按成熟度提供相应的支持力度,让验证阶段跑得快,量产阶段稳得住。
选型与样品验证
提供小批量样品与关键性能检测数据,配合客户端完成装配验证与材料选型比对,支持快速迭代。
- 材料选型建议
- 样品试制
- 性能检测报告
小批量试产
固化工艺参数并锁定关键控制点,验证批次间的一致性与交付节奏,为量产做工艺放行。
- 工艺参数固化
- 批次一致性验证
- 试产报告
规模量产供货
按约定节拍稳定供货,保持质量记录完整可追溯,并持续提供异常响应与技术跟踪支持。
- 稳定交付节拍
- 批次可追溯
- 持续技术支持
产品应用领域
镍钛合金的性能特点,在不同领域呈现出不同的价值。以下是我们重点服务的四类应用方向。
汽车智能座舱
座椅气动舒适系统是 SMA 驱动器的主要应用场景。低电压、小型化适配车载直流供电,无 EMC 干扰,对座椅内密集排布的传感器友好。
医疗健康
从介入器械的结构件到呼吸机的气路控制,医疗器械对材料一致性、可追溯性与洁净度的要求最高,也是公司投入最早的方向。
智能家居与按摩器械
智能床垫与按摩沙发的气路控制对静音与低功耗的要求最高,这两项是整机厂选型的首要门槛。
消费电子与精密驱动
面向微型驱动与精密传动需求,提供高一致性镍钛驱动丝材与部件,适配规模化装配与长期可靠性要求。
配套的制造能力
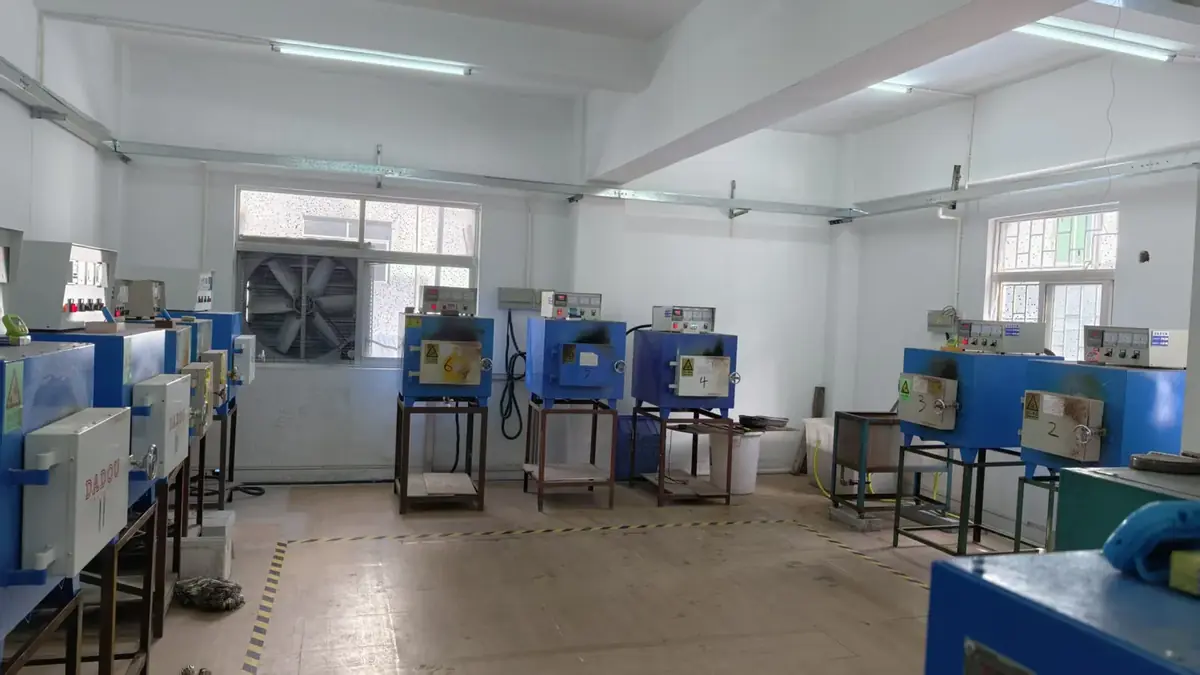
上述产品均由以下自有工序支撑,确保性能稳定与交付可控。

询盘里问得最多的几个问题
以下回答与我们的报价口径一致:交期、起订量、定制方式都按实际情况写,没有把握的条目我们不写。
镍钛材料的超弹态、半超弹态和软态该怎么选?
按成品需要的回复能力与成型工序选:需要反复大变形后恢复原形(导丝、镜架)选超弹态;需要兼顾成型与回弹(部分支架、卡箍)选半超弹态;后续还要冲压、绕簧或深加工选软态。Af 相变温度可按工况定制,最终以样品验证结果为准。
你们的镍钛丝最细能做到多少?
目前连续拉拔能力最细到 0.02 mm。可提供亮面与黑面两种表面状态,丝径与公差按订单约定。
可以按图纸或样品定制部件吗?
可以。支持来图、来样定制,加工方式包括 CNC、激光切割与线切割,配套电解抛光与钝化处理。需要提醒的是:镍钛部件要经过热定型才有最终形状,定型精度受模具精度影响,定型后还会有回弹,尺寸公差不像常规金属件那样好保证;关键尺寸请在图纸上逐项标注,我们确认可行性后再报价。
需要定制规格或联合开发新材料方案?
把图纸、性能指标或应用场景发给我们,技术团队会评估工艺可行性并给出实施建议。